تقريبًا كل يوم، ترى منتجات كبيرة وقوية، لكنها خفيفة الوزن في الوقت نفسه. هل تساءلت يومًا كيف يتم تصنيعها بهذه السلاسة والكمال؟ تكمن الإجابة في عملية تصنيع بسيطة وحديثة تُسمى «التشريب بالفراغ». ومع ذلك، قد يبدو هذا المصطلح تقنيًّا بالنسبة للعديد من المبتدئين، لذا يتساءلون: ما هي عملية التشريب بالفراغ، وكيف تعمل؟
إن معرفة أساسيات هذه التقنية أمر بالغ الأهمية، خاصةً إذا كنت تتعامل مع الراتنجات والألياف. فهذه العملية تجعل عملية مزجها أكثر تحكماً وكفاءةً وجودةً. ولكن إذا كنت مبتدئاً في مجال التسريب بالفراغ ولا تستطيع فهمها، فلا تقلق! في هذا الدليل، سأشرح كل ما يتعلق بها بدءاً من أساسياتها وصولاً إلى أنواعها واستخداماتها وفوائدها. لذا، لنبدأ.
ما هي عملية التسريب بالفراغ؟

أولاً، دعونا نفهم ما هو التسريب بالفراغ.
تُعد عملية التسريب بالفراغ طريقةً لإنتاج منتجات مركبة متينة وخفيفة الوزن. في هذه العملية، تُوضع مواد الألياف الجافة، مثل الألياف الزجاجية أو ألياف الكربون، في قالب. بعد ذلك، يتم تطبيق الفراغ لسحب الراتنج السائل إلى داخلها. ويضمن الفراغ انتشار الراتنج بشكل متساوٍ عبر جميع الطبقات دون احتباس الهواء.
وبمجرد اكتمال عملية المعالجة، تحصل على منتج مركب عالي الجودة وأكثر متانة. في الواقع، أصبحت ألياف الكربون شائعة بشكل لا يُصدق في صناعة مجموعة من المنتجات المهمة. ومع ذلك، فهي لا تعمل بمفردها. بل يتعين عليك إضافة الراتنجات لتصنيع المنتجات النهائية. وعادةً ما ترى أن الراتنج يُطبق يدويًّا، مما قد يؤدي إلى عدم توزيعه بالتساوي.
ونتيجة لذلك، تزداد احتمالات ظهور عيوب في المنتجات. ومع ذلك، في عملية التسريب بالفراغ، لا توجد حاجة لتطبيق الراتنج يدويًّا. فهي تستخدم ضغط الفراغ لسحب الراتنج عبر المادة بشكل طبيعي. والآن، وبفضل هذا التدفق الخاضع للتحكم، يصبح المنتج النهائي أقل عيوبًا، مثل فقاعات الهواء. كما أنها تستخدم الكمية المناسبة من الراتنج، مما يقلل من الهدر ويحسن المتانة.
المكونات الرئيسية المستخدمة في التسريب بالفراغ
الآن أصبحت تفهم أساسيات عملية التسريب بالفراغ. أليس كذلك؟ لكن قبل أن تبدأ هذه العملية، يجب أن تعرف أيضًا المكونات التي ستحتاج إليها. تذكر أنه في حالة نقص أي من هذه المكونات، ستفشل العملية برمتها.
- القالب: الشكل الأساسي الذي يُصنع منه المنتج. وهو يحدد الحجم والتصميم النهائيين لقطعةك المركبة. قبل بدء عملية الحقن، يجب عليك وضع المادة الجافة داخل القالب.
- ألياف التسليح: هذه هي المواد الجافة التي تضفي المتانة على المنتج النهائي. ومن الأمثلة الشائعة على ذلك الألياف الزجاجية وألياف الكربون، وأحيانًا الكيفلار.
- الراتنج: المادة السائلة التي تتصلب بعد المعالجة. تتدفق هذه المادة إلى الألياف أثناء عملية الحقن وتثبت كل شيء في مكانه. وبمجرد أن تتصلب، فإنها تحول طبقات الألياف اللينة إلى بنية قوية وصلبة.
- كيس التفريغ: كيس التفريغ هو غلاف بلاستيكي خاص يُستخدم لتغطية المجموعة بأكملها. وتتمثل مهمته الأساسية في توفير بيئة محكمة الإغلاق.
- مضخة التفريغ: الجهاز الذي يولد قوة الشفط. فهو يزيل كل الهواء من داخل كيس التفريغ، مما يخلق فرق الضغط اللازم لتدفق الراتينج.
- وسائل التدفق: وهي طبقة توضع فوق الألياف. وتساعد على انتشار الراتنج بسرعة أكبر وبشكل متساوٍ، حيث تعمل كمسار يوجهه.
- طبقة القشور: وهناك أيضًا طبقة قابلة للنزع؛ وهي عبارة عن طبقة رقيقة من القماش توضع فوق الألياف. وتمنع هذه الطبقة الراتنج من الالتصاق مباشرةً بوسائط التدفق.
- مصيدة الراتنج: وأخيرًا، يتم وضع مصيدة الراتنج بين كيس التفريغ والمضخة. وتتمثل وظيفتها في احتجاز أي كمية زائدة من الراتنج قبل وصولها إلى المضخة.
كيف تعمل عملية التسريب بالفراغ: دليل تفصيلي خطوة بخطوة
بمجرد معرفة المكونات المستخدمة في عملية التسريب بالفراغ، يمكنك المضي قدمًا في العملية الفعلية. في البداية، قد تبدو العملية معقدة للغاية. لكن عندما تفهمها جيدًا، سيصبح تنفيذها أسهل بكثير. لذا دعونا نبدأ ونشرح عملية التسريب بالفراغ خطوة بخطوة.
الخطوة 1: تحضير القالب
الخطوة الأولى والأهم في هذه العملية هي تنظيف القالب. وكما ذكرت أعلاه، فإن هذا القالب هو الذي سيحدد شكل المنتج النهائي. لذا يجب تنظيفه وتجهيزه أولاً. فإذا بقيت أي جزيئات غبار أو زيت أو شحم أو بقايا حطام، فقد يكون المنتج معيباً. ومن الأفضل غسل القالب باستخدام مادة تنظيف معتدلة وتركها تجف.
بمجرد أن يجف ولا يتبقى أي غبار، قم بتطبيق عامل فصل. وهذه مواد كيميائية خاصة تمنع المادة المركبة من الالتصاق بسطح القالب بعد التصلب. إذا نسيت تطبيق عامل الفصل، فسيكون من الصعب جدًّا إزالة المنتج النهائي. لذا، قم بتطبيق طبقة رقيقة ومتساوية من هذه العوامل على القالب، أو اتبع تعليمات الشركة المصنعة.
الخطوة 2: وضع الألياف الجافة
بمجرد أن يصبح القالب جاهزًا، تتمثل الخطوة الثانية في وضع مادة الألياف الجافة بداخله. في المواد المركبة، تُستخدم ألياف الزجاج أو ألياف الكربون أو أنواع أخرى من الأقمشة المقوية. تذكر أن هذه الألياف ستشكل الهيكل الرئيسي للمنتج النهائي. ولذلك، يجب عليك وضعها بشكل صحيح ودقيق. ولإجراء هذا الترتيب،, مواد لاصقة بالرش بالتسريب الفراغي تُستخدم عادةً.
بشكل عام، تُوضع هذه الألياف في القالب على شكل طبقات. ومع ذلك، يجب وضعها بحيث لا تظهر أي تجاعيد أو فجوات أو تداخلات. كما يجب وضعها وفقًا لشكل القالب. وفي هذه المرحلة، يتعين عليك أيضًا إضافة طبقات داعمة إضافية، مثل طبقة «بييل بلاي» أو مواد تسهيل التدفق. وستعمل هذه الطبقات على تحسين تدفق الراتينج وتسهيل عملية التشطيب.
الخطوة 3: الإغلاق وإحداث فراغ
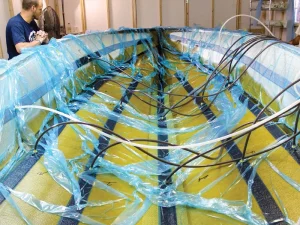
هل أنت متأكد من أن الألياف الجافة موضوعة داخل القالب جنبًا إلى جنب مع طبقة القشرة، أليس كذلك؟ بعد ذلك، عليك إغلاق كل شيء بإحكام وتوليد فراغ هوائي. ولهذا الغرض، استخدم كيس التفريغ وقم بتغطية المجموعة بأكملها لإنشاء إغلاق محكم. ومع ذلك، في هذه المرحلة، قم بإغلاق جميع حواف القالب بشريط لاصق لمنع دخول الهواء أو تسربه.
بعد الإغلاق، قم بتوصيل مضخة تفريغ بالجهاز. وستبدأ هذه المضخة الآن في إزالة كل الهواء من داخل الكيس. وهذا يشبه تمامًا إحداث تأثير شفط قوي. ومع إزالة الهواء، ستلاحظ أن ضغط التفريغ يضغط الألياف الجافة بقوة ضد القالب. وهذا يزيل الهواء المحبوس حتى من طبقات الألياف. سيساعد كل هذا على تدفق الراتنج في المرحلة التالية.
الخطوة 4: غمر الراتنج
بعد تكوين الفراغ داخل القالب وعدم وجود أي هواء بداخله، يحين وقت ضخ الراتنج. في هذه المرحلة، تتحول الألياف الجافة تدريجيًّا إلى بنية صلبة. ولضخ الراتنج إلى القالب، تُستخدم أنابيب متصلة بالقالب. وعند إضافة الراتنج إلى هذه الأنابيب، يكون الضغط الفراغي موجودًا بالفعل داخل القالب.
يؤدي هذا الضغط تلقائيًّا إلى سحب الراتنج إلى طبقات الألياف، ولا يتعين عليك القيام بذلك يدويًّا. والآن، لا يتوقف الراتنج عند هذا الحد؛ بل يتدفق تدريجيًّا وبشكل متساوٍ عبر طبقة الألياف تحت تأثير الفراغ. وتقوم وسائط التدفق هنا بتوجيه الراتنج حتى يصل إلى كل زاوية بشكل متساوٍ. وهذا يضمن عدم ترك أي منطقة جافة أو ضعيفة.
الخطوة 5: معالجة القطعة وإزالتها
بعد أن ينتشر الراتنج بالكامل عبر الألياف، تكون الخطوة الأخيرة هي المعالجة. ويعني المعالجة ترك الراتنج يتصلب ويتحول إلى مادة صلبة وقوية. وخلال فترة المعالجة هذه، يجب ترك التركيب بأكمله دون أي تدخل. لماذا؟ لأن التفاعل الكيميائي يحدث داخل الراتنج في هذه المرحلة. وتسمح هذه التفاعلات بتكوين المنتج النهائي.
ومع ذلك، فإن مدة المعالجة هذه تختلف من راتينج لآخر وتختلف أيضًا حسب درجة الحرارة المحيطة. وعادةً ما تستغرق بضع ساعات. وبمجرد أن يتصلب الراتينج تمامًا، قم بإيقاف تشغيل جهاز التفريغ وأزل الكيس بحذر. الآن، قم بإزالة الجزء النهائي، وسيكون عامل الفصل مفيدًا في هذه المرحلة. أصبح هذا الجزء الآن جاهزًا للمعالجة اللاحقة، مثل التشطيب والتشذيب.
بعض الأنواع الشائعة للتسريب بالفراغ
عند البدء في عملية الحقن بالفراغ، يجب أن تضع في اعتبارك أنها ليست طريقة واحدة ثابتة. فقد تم تطوير أشكال متنوعة من هذه العملية بمرور الوقت، مما أدى إلى ظهور أنواع مختلفة منها. وتناسب أنواع الحقن بالفراغ هذه صناعات وتطبيقات مختلفة. وقبل البدء، إليك بعض أنواع الحقن بالفراغ التي يجب أن تعرفها لاختيار الأنسب منها.
1- التسريب الفراغي القياسي
هذه هي أبسط طريقة للتشريب بالفراغ، وهي مستخدمة في كل مكان. وهنا، تكون العملية هي نفسها التي شرحتها أعلاه. على سبيل المثال، يتم تنظيف القالب، ثم يتم وضع طبقة من الألياف الجافة. بعد ذلك، تُستخدم مضخة الفراغ لإزالة الهواء بالكامل. ثم يتم سحب الراتينج إلى داخل الألياف باستخدام ضغط الفراغ هذا.
وعند المعالجة، يتشكل المنتج النهائي المركب عالي الجودة. في هذا النوع، تخضع العملية لرقابة دقيقة، لكنها تظل بسيطة إلى حد كبير. ولا توجد حاجة لمتطلبات خاصة إضافية. ولذلك فهي عملية فعالة من حيث التكلفة وسهلة الاستخدام للمبتدئين. وتُستخدم عادةً في صناعة أجزاء القوارب والألواح والأجزاء المركبة متوسطة إلى كبيرة الحجم.
2- VARTM (القولبة بنقل الراتنج بمساعدة التفريغ)
VARTM، وهي اختصار لـ «القولبة بنقل الراتنج بمساعدة الفراغ». وهي نسخة متطورة من عملية التسريب بالفراغ. أولاً، كل شيء يماثل العملية الفراغية القياسية. على سبيل المثال، تُوضع الألياف الجافة في القالب، ويُضخ الراتنج تحت ضغط التفريغ. لكن ما يجعلها فريدة من نوعها هو طريقة إدخال الراتنج وكيفية تدفقه عبر الأجزاء الأكبر حجمًا أو الأكثر تعقيدًا. دعوني أشرح ذلك.
في الطريقة التقليدية، يتم وضع الراتنج في أحد الأطراف، ثم يقوم الفراغ بـ“سحبه” عبر الألياف. أليس كذلك؟ أما في تقنية VARTM، فيجب أولاً حقن الراتنج عبر أنابيب الإدخال. ثم يساعد الفراغ في توزيعه على مساحة أكبر بكثير. يساعد هذا الترتيب على سحب الراتنج عبر مساحات واسعة من الألياف وأجزاء القوالب المعقدة. ولهذا السبب تُعتبر تقنية VARTM مثالية لإنتاج قطع مركبة كبيرة ومعقدة.
3- عملية SCRIMP
تُعرف عملية SCRIMP باختصار بـ«عملية سيمان لتشكيل المركبات بالحقن بالراتنج». وتُعد عملية SCRIMP نسخة محسّنة وأكثر ذكاءً من عملية الحقن بالفراغ. فهي تساعد على انتشار الراتنج بشكل أكثر توازناً وسرعةً في القطع الكبيرة. كيف؟ في عملية الحقن بالفراغ العادية، ينتشر الراتنج ولكنه قد يتحرك ببطء.
لذلك، هناك احتمال أن يجف الراتينج في مكانه أثناء تصنيع القطع الكبيرة. لكن في تقنية SCRIMP، يقوم العمال بوضع طبقات خاصة تُسمى “وسائط التدفق”. تعمل هذه الطبقات بمثابة «طرق» للراتينج، حيث تساعد الراتينج على الانتقال في الاتجاهات المخطط لها. ونتيجة لذلك، يصل الراتينج إلى جميع المناطق في الوقت نفسه تقريبًا، بما في ذلك القطع المركبة الكبيرة والمعقدة.
مزايا التسريب بالفراغ
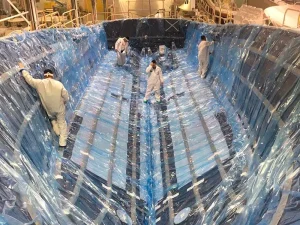
أصبح التسريب بالفراغ ضرورة لا غنى عنها للصناعات الحديثة. هل تساءلت يومًا عن السبب؟ يكمن السبب في المزايا التي تميز هذه التقنية. لذا دعونا نناقش المزايا الرائعة التي يوفرها التسريب بالفراغ بشكل عام.
- منتجات نهائية قوية ومتينة: أولاً، تشتهر تقنية التشريب بالفراغ بإنتاج منتجات تتمتع بمتانة عالية. ويرجع ذلك إلى أن الراتنج يُوزَّع بشكل متساوٍ في هذه العملية. ولا تُترك أي فجوات قد تؤدي إلى حدوث عيوب. ونتيجة لذلك، يكون المنتج النهائي خالياً من أي تلف، مما يضمن متانته.
- خفيفة الوزن ولكنها عالية القوة: وكما ذكرت أعلاه، يساعد التسريب بالفراغ أيضًا في التحكم في كمية الراتنج المستخدمة. وهذا يعني عدم سحب أي راتنج زائد، مما يمنع تراكم الراتنج ويقلل من الوزن. وينتج عن ذلك توازن مثالي بين القوة والوزن. فالمنتج النهائي يتميز بالقوة وخفة الوزن في آن واحد.
- جودة أفضل وتشطيب ناعم: بالإضافة إلى خلوه من العيوب، يتميز المنتج النهائي أيضًا بنعومته. فخلال عملية التسريب بالفراغ، يتم إزالة الهواء بالكامل. ولا توجد أي فقاعات أو تشققات أو عيوب أخرى تؤثر على جودة المنتج. ولذلك فهو ناعم للغاية وذو مظهر احترافي، مما يقلل من الحاجة إلى المعالجة اللاحقة.
- تقليل هدر المواد: كما أن عملية التسريب بالفراغ أكثر كفاءة من حيث استخدام المواد. ففي الطرق التقليدية، غالبًا ما يتم إهدار كمية زائدة من الراتنج عند تطبيقه بشكل غير متساوٍ. أما في عملية التسريب بالفراغ، فلا يتم استخدام سوى الكمية المطلوبة من الراتنج، دون أي فائض. حيث يتم سحب الراتنج إلى داخل الألياف بطريقة محكومة للغاية. وبالتالي، تقل احتمالات حدوث تغيرات في المواد بشكل كبير.
- مناسبة للأجزاء الكبيرة والمعقدة: غالبًا ما يكون تصنيع القطع الكبيرة والمعقدة أمرًا صعبًا للغاية باستخدام الطرق القديمة. لكن تقنية التسريب بالفراغ تثبت فاعليتها في هذه الحالة. فهي تستخدم وسائط تدفق خاصة تعمل كمسار لتدفق الراتنج. وهذا يعني أن الراتنج لا يجف بطريقة واحدة، بل ينتشر بالتساوي في جميع الأنحاء لتصنيع منتجات كبيرة الحجم.
أين يُستخدم التسريب بالفراغ؟ التطبيقات الشائعة
لا يقتصر التسريب بالفراغ على النظرية فحسب، بل له عدة تطبيقات عملية في الحياة اليومية. ولذلك، لفهم قيمة التسريب بالفراغ فهماً حقيقياً، دعونا نناقش القطاعات التي تعتمد فعلياً على هذه العملية.
1- الصناعة البحرية
تُعد الصناعة البحرية من بين أكبر مستخدمي تقنية الحقن بالفراغ. وكما تعلمون، فإن المواد القوية والخفيفة الوزن في الوقت نفسه تكتسي أهمية قصوى في هذه الصناعة. فعلى سبيل المثال، يجب أن تتحرك القوارب بسهولة على الماء، لذا فإن المتانة المقترنة بخفة الوزن أمر بالغ الأهمية. ويتم تحقيق هذا المزيج من خلال تقنية الحقن بالفراغ، التي تنتج أجزاء القوارب، مثل أجسام القوارب وأسطحها، مع توزيع متساوٍ للراتنج، مما يجعلها قوية ومقاومة للماء وطويلة العمر.
2- صناعة الطيران والفضاء
تُعد صناعة الطيران من المجالات التي يُعد فيها كل كيلوغرام مهمًا. ففيما يتعلق بأجزاء الطائرات، يحتاج المصنعون إلى مواد توفر قوة عالية دون زيادة الوزن. وهنا يأتي دور عملية التسريب بالفراغ. فهي تُستخدم لإنتاج أجزاء مركبة عالية الأداء ودقيقة لتجهيزات الطائرات الداخلية. كما أنها تضمن مستوى عالٍ من السلامة والموثوقية، وهما عاملان بالغا الأهمية في مجال الطيران.
3- صناعة السيارات
في صناعة السيارات، تُنتج تقنية الحقن بالفراغ قطعًا خفيفة الوزن وقوية. وتُستخدم هذه القطع بشكل خاص في السيارات الرياضية ومركبات السباق. ويؤدي تخفيف وزن المركبة إلى تحسين السرعة وكفاءة استهلاك الوقود والأداء العام. وفي هذه العملية، يتم إنتاج قطع مثل ألواح الهيكل والمكونات الهيكلية.
4- طاقة الرياح
يلعب التسريب بالفراغ دورًا بالغ الأهمية في قطاع طاقة الرياح. كيف؟ تساعد هذه العملية بشكل أساسي في تصنيع ريش التوربينات. هذه الريش كبيرة الحجم للغاية ويجب أن تكون قوية بما يكفي لتحمل ضغط الرياح الشديد. ولكن في الوقت نفسه، يجب أن تكون هذه الريش خفيفة الوزن أيضًا لتتحمل الارتفاع. لذا، فإن عملية التسريب بالفراغ هذه تعمل على توزيع الراتنج بالتساوي على كامل سطح الريشة. وهي تضمن أن تظل الريش متينة وخفيفة الوزن في الوقت نفسه.
5- البناء
وأخيرًا، تعتمد صناعة البناء بشكل كبير على عملية التسريب. ففي هذا المجال، تساعد هذه العملية في تصنيع الألواح المركبة والمكونات الهيكلية القوية. وتُستخدم هذه الأجزاء في المباني التي تُعد فيها المتانة ومقاومة الظروف البيئية من العوامل الحاسمة. لذا، يضمن التسريب الفراغي بقاء الأجزاء المركبة متينة وخفيفة الوزن.
الأسئلة الشائعة
هل عملية التسريب بالفراغ أفضل من طريقة التثبيت اليدوي؟
نعم، في معظم الحالات، تُعد طريقة التسريب بالفراغ أفضل من طريقة الترسيب اليدوي. فهي تنتج قطعًا أقوى وأخف وزنًا وأعلى جودة، لأن الراتنج ينتشر بشكل أكثر توازناً. كما أنها أكثر نظافة وتقلل من هدر المواد مقارنةً بطريقة الترسيب اليدوي.
ما هي المواد المستخدمة في عملية التسريب بالفراغ؟
يعتمد التسريب بالفراغ بشكل أساسي على الألياف الجافة والراتنج والمواد الداعمة الأساسية. وتوفر الألياف الجافة (مثل الألياف الزجاجية أو ألياف الكربون) القوة للمنتج النهائي. أما الراتنج فيقوم بربط جميع المكونات معًا، مما يجعلها صلبة.
هل يمكن للمبتدئين تعلم تقنية التسريب بالفراغ بسهولة؟
نعم، يمكن للمبتدئين تعلم تقنية التسريب بالفراغ، لكن الأمر يتطلب بعض الممارسة. ولهذا السبب، من الأفضل البدء بالتدرب تحت إشراف محترف. وبمجرد أن تتعلم الخطوات والأساليب الأساسية، يمكنك تنفيذها بنفسك.
الخاتمة
لنختتم حديثنا. إن تقنية التسريب بالفراغ هي السبب وراء ازدياد كفاءة الصناعات الحديثة. فهي العملية التي تنتج منتجات مركبة متينة وخفيفة الوزن وعالية الجودة. في هذه العملية، لا يتعين عليك الاعتماد على الإعداد اليدوي. بل تستخدم ضغط الفراغ الذي يطبق الراتنج بأكثر الطرق تحكمًا. وهذا التوزيع المتساوي هو ما يجعل المنتج النهائي خاليًا من العيوب. وهذا هو السبب في أن عملية الحقن بالفراغ تُستخدم على نطاق واسع في الصناعات البحرية والفضائية وصناعة السيارات.